محتوى
عادةً ما يبدأ مصنع الألبان الذي يريد التوسع من إنتاج الزبادي التجريبي إلى الإنتاج الصناعي الكامل بسؤال حول حجم الخزان. والسؤال الذي يحدد نجاح المشروع في الواقع مختلف: هل يمكن لجهاز البسترة، وخزانات التخمير، وقدرة التبريد، وتنظيف المكان والمكان، ومعدات التعبئة أن تعمل كتسلسل واحد موثوق به؟ وفي مشاريعنا الهندسية الخاصة بالألبان، يستمر ظهور نفس الاستنتاج. ينتج خط إنتاج تخمير الزبادي دفعات متسقة فقط عندما يتم تصميم مراحل العملية معًا، ولا يتم شراؤها بشكل منفصل.
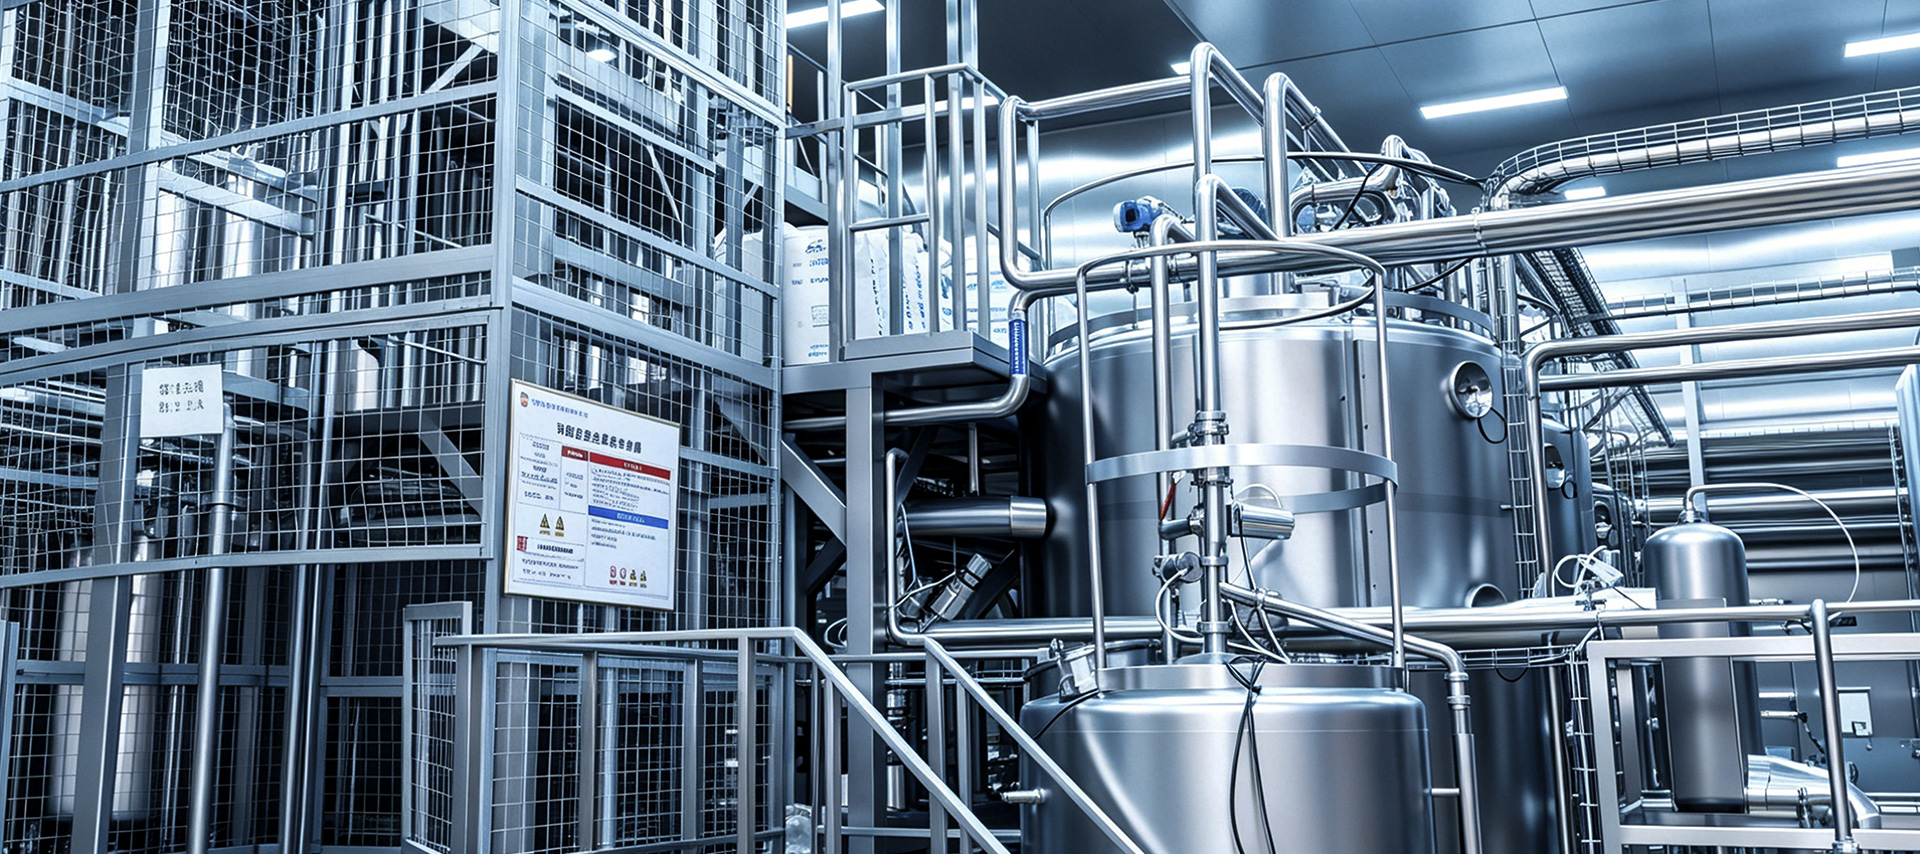
خط إنتاج تخمير الزبادي عبارة عن سلسلة متكاملة تبدأ باستقبال الحليب الخام وتنتهي بالتخزين البارد للمنتج المعبأ. التخمير هو قلب الخط، لكن نتيجته تعتمد على المعالجة المسبقة وعلى نمط التبريد المطبق بعد قيام المزرعة بعملها. يلخص الجدول أدناه المراحل الرئيسية لخط نموذجي ذو سعة متوسطة أو كبيرة.
| المرحلة | الهدف | المعدات النموذجية |
|---|---|---|
| استقبال وتخزين الحليب الخام | تبريد وعزل الحليب الوارد | صهاريج تخزين الحليب، ومبردات الأطباق |
| التوحيد والخلط | ضبط الدهون والمواد الصلبة، ومزج المكونات | خزانات الخلط والخلاطات المضمنة |
| المعالجة الحرارية | القضاء على مسببات الأمراض وتقوية الجل | انزلاق المبادل الحراري، وعقد الأنابيب |
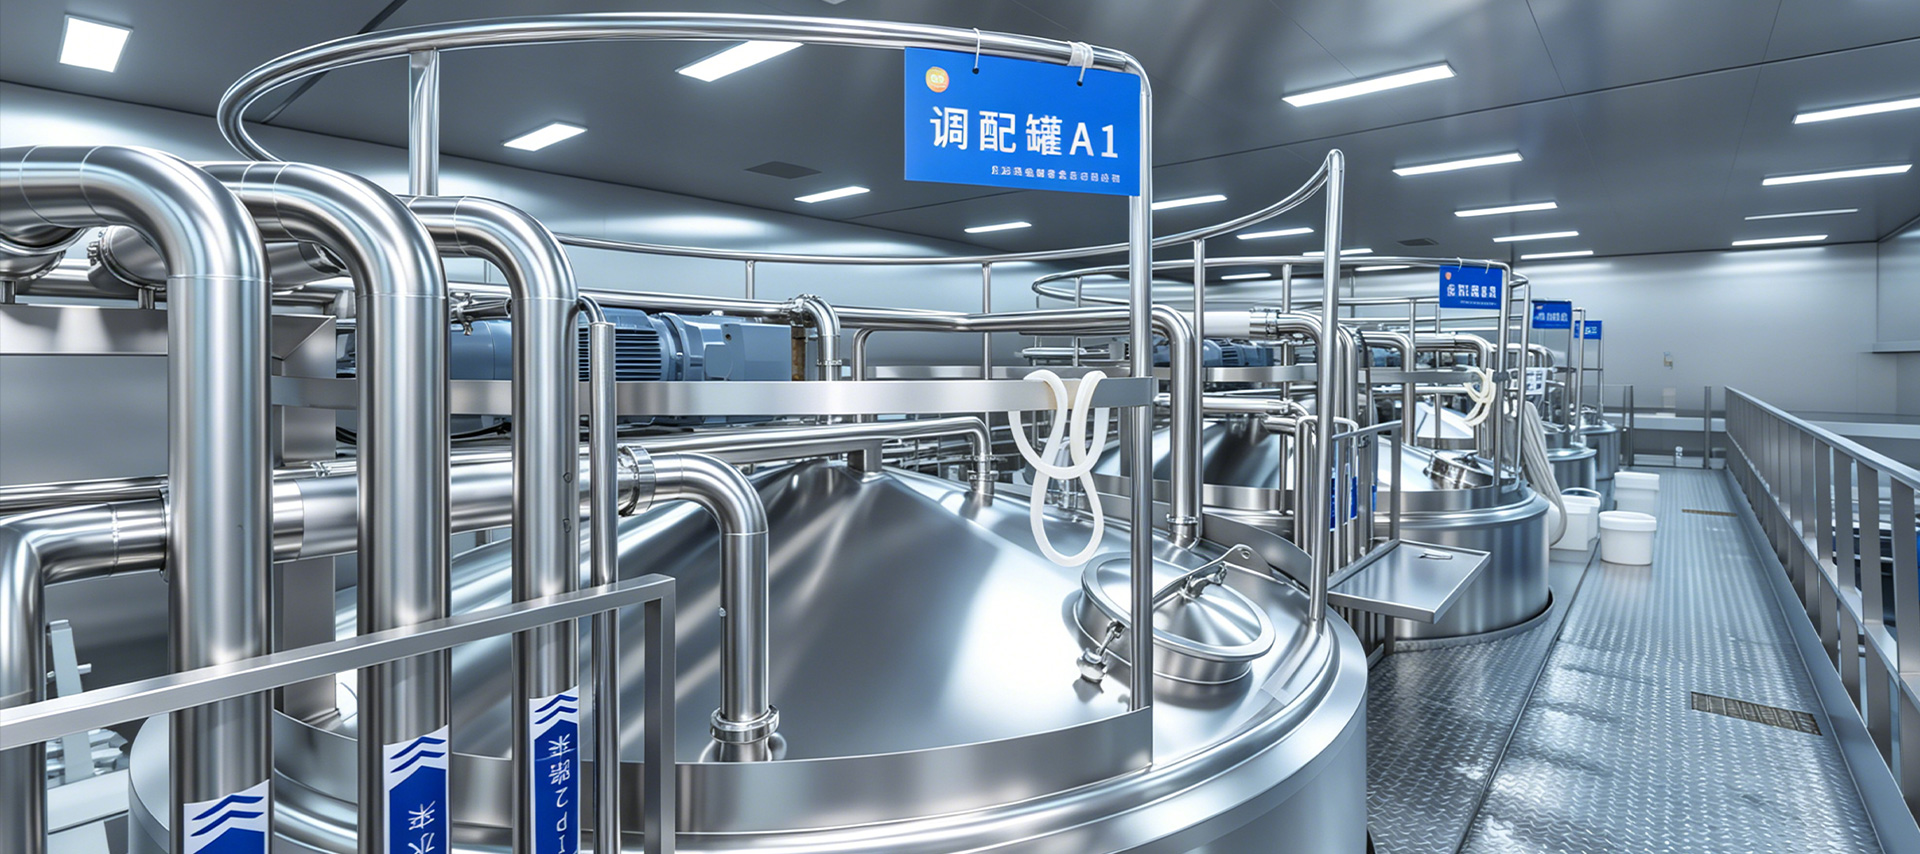
| التخمير | تحمض الحليب إلى درجة الحموضة المستهدفة | خزانات التخمير من الفولاذ المقاوم للصدأ |
| التبريد | أوقف التخمر عند درجة الحموضة الصحيحة | سترات المياه المبردة، ومبردات اللوحة |
| التعبئة والتغليف | قم بتغليف المنتج بأقل قدر من التعامل | ماكينات تعبئة الأكواب، ماكينات التعبئة والتغليف |
| تنظيف CIP | إزالة المخلفات وتعقيم الدائرة | تنظيف CIP system equipment |
على الخط المضغوط، يمكن دمج عدة مراحل في انزلاق واحد. على الخط الكبير، يتم عادةً فصلها للسماح بإنتاجية أعلى ودفعات متوازية. يعتمد التكوين الصحيح على خطة الإنتاج اليومية، وعدد وحدات SKU، وتنسيق التغليف، وليس على كتالوج المعدات وحده.
التخمير يحول اللاكتوز إلى حمض اللبنيك. ينخفض الرقم الهيدروجيني من حوالي 6.6 إلى 4.2-4.5، وتتخثر بروتينات الحليب في مادة هلامية ناعمة. تعمل معظم مزارع الزبادي بشكل أفضل عند درجة حرارة 42-43 درجة مئوية، ويجب أن يحافظ الخزان على درجة الحرارة هذه ضمن نطاق ضيق عبر الحجم بأكمله. بمجرد الوصول إلى الرقم الهيدروجيني المستهدف، تتحول السترة إلى الماء البارد لإيقاف نشاط الاستزراع.
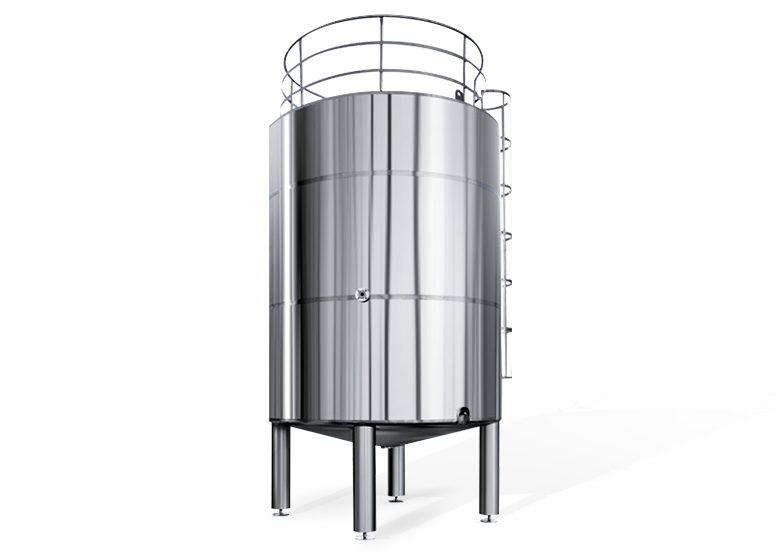
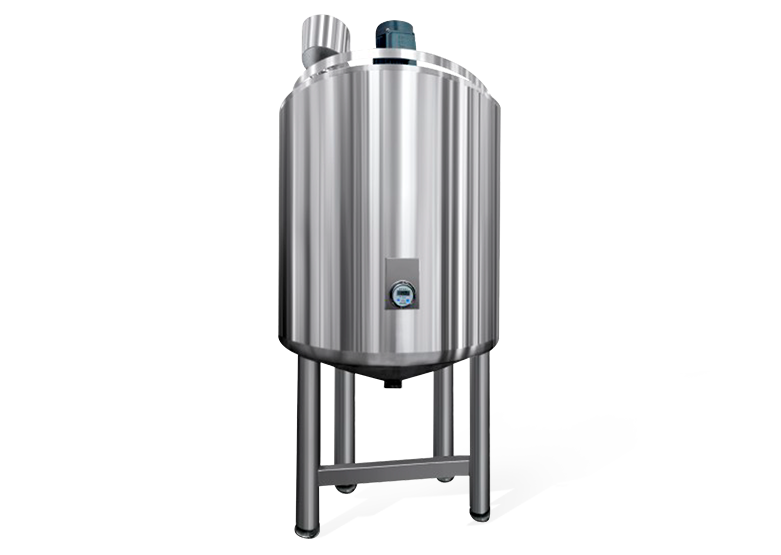
بالنسبة للزبادي المقلب، يحدد المحرض أيضًا الجسم النهائي. إذا تم تشغيله بسرعة كبيرة، فإنه يتلف الجل ويصبح المنتج مائيًا؛ إذا تم تشغيله ببطء شديد، فإن درجة الحرارة ودرجة الحموضة ليست موحدة. ولهذا السبب أ خزان التخمير الفولاذ المقاوم للصدأ يجب تحديده مع وضع نوع الثقافة ونقطة النهاية للأس الهيدروجيني ومنحدر التبريد في الاعتبار، بدلاً من اختياره من مخطط الحجم العام.
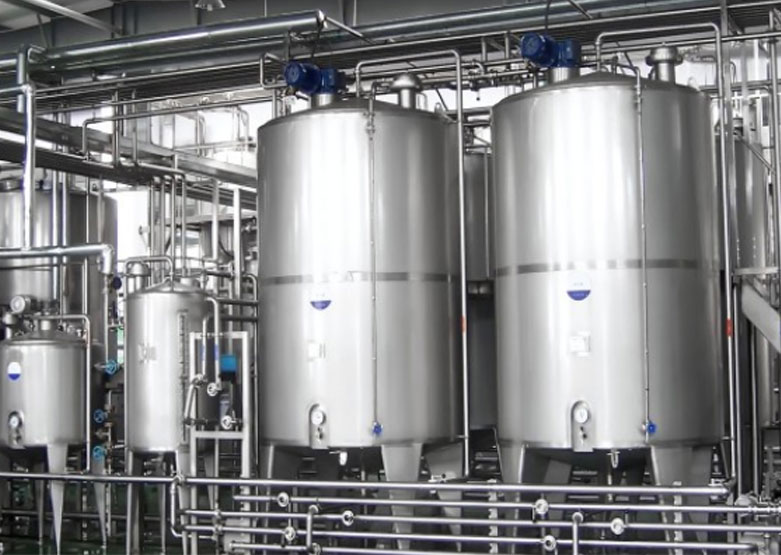 خزان تخمير الفولاذ المقاوم للصدأ الموردين والمصنع المخصص والمصنعين - Sha Yi Yang Fluid Tech عبارة عن موردي خزانات تخمير الفولاذ المقاوم للصدأ ومصنع خزانات تخمير الفولاذ المقاوم للصدأ المخصص والمصنعين... عرض المنتج →
قبل التخمير، يتم تسخين قاعدة الحليب إلى 85-95 درجة مئوية لمدة 5-10 دقائق. وهذا أعلى من درجة حرارة البسترة المستخدمة لشرب الحليب، لأن تمسخ بروتينات مصل اللبن يحسن قدرة الهلام على الاحتفاظ بالماء ويمنح الزبادي قوامًا أكثر صلابة. تقلل المعالجة الحرارية أيضًا من البكتيريا الخلفية التي يمكن أن تتنافس مع الثقافة البادئة.
A انزلاق المبادل الحراري مع قسم التجديد هو الحل القياسي للخطوط المتوسطة والكبيرة. يقوم قسم التجديد باستعادة الحرارة من المنتج الساخن الصادر ويوفر عادةً أكثر من 85 بالمائة من الطاقة التي يستهلكها التسخين المباشر. يمكن أن يكون نفس الانزلاق بمثابة العمود الفقري للتدفئة والتبريد للخط بأكمله.
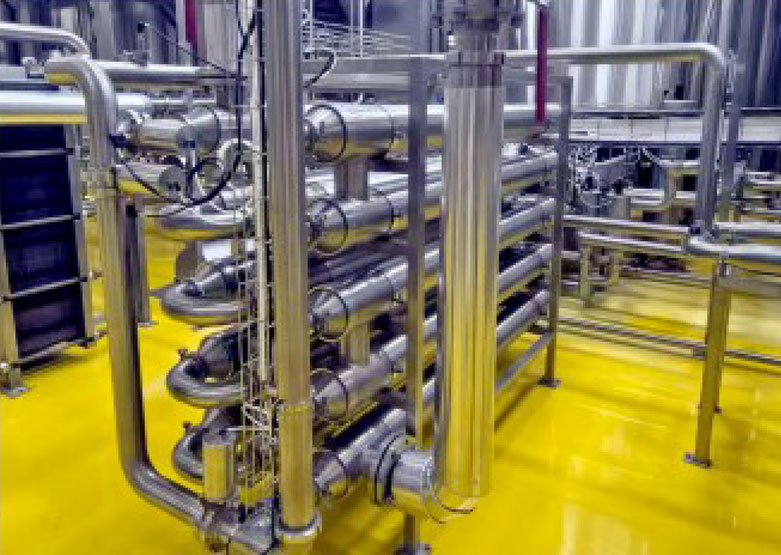 موردو جرافات المبادل الحراري، مصنع مخصص، الشركات المصنعة - شنغهاي يي يانغ Yi Yang Fluid Tech هي موردي جرافات المبادلات الحرارية، ومصنع جرافات المبادلات الحرارية المخصصة والمصنعين في الصين، وصف الوظيفة... عرض المنتج →
تتعامل معدات الزبادي مع منتج عالي البروتين والدهون والذي يترك طبقة صلبة على جدران الخزان والأنابيب. إذا لم تتم إزالة هذا الغشاء، فإنه يصبح أرضًا خصبة للكائنات الحية الفاسدة، وستفقد الدفعة التالية مدة صلاحيتها بغض النظر عن مدى دقة التحكم في عملية التخمير.
التنظيف في المكان (CIP) يسد هذه الفجوة. كامل معدات نظام التنظيف CIP تغطي الحزمة خزانات التخمير والمبادل الحراري وخطوط الأنابيب وآلة التعبئة. بالنسبة للتربة المنتجة للألبان، فإن الغسل القلوي متبوعًا بالشطف الحمضي والشطف النهائي بالماء هو التسلسل القياسي، ويجب أن تتطابق جودة ماء الشطف مع ماء المنتج المستخدم في الوصفة.
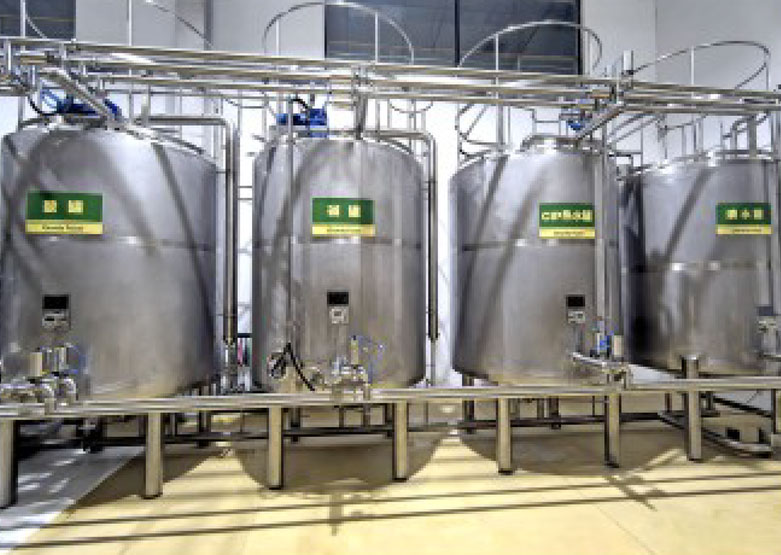 CIP موردي معدات نظام التنظيف، مصنع مخصص، الشركات المصنعة - Shangh Yi Yang Fluid Tech هي شركة موردة لمعدات نظام التنظيف CIP، ومصنع ومصنعي معدات نظام التنظيف CIP المخصص في الصين... عرض المنتج →
يغير نوع المنتج تخطيط الخط. قم بوضع خميرة الزبادي مباشرة في كوب الاستهلاك، حتى لا يتم ضخ الجل أبدًا بعد تكوينه. يجب أن تكون آلة التعبئة دقيقة، وأن تتحرك الأكواب برفق خلال الحضانة والتبريد. يتم تخمير الزبادي المقلب في خزانات كبيرة ثم يتم ضخه وتبريده وخلطه مع الفاكهة أو النكهة ثم تعبئته. يحتاج هذا المسار إلى خزان محرض يكسر الجل بالتساوي، ومضخة تتحمل القص، وقسم تبريد قادر على التعامل مع منتج لزج دون تدمير النسيج.
يضيف الزبادي على الطريقة اليونانية، والذي يتم تركيزه عن طريق التصفية أو الترشيح الغشائي، خطوة فصل إلى الخط ويغير معالجة المواد الصلبة. من ناحية أخرى، يستخدم شرب الزبادي تقليبًا أكثر اعتدالًا ودرجة حرارة تعبئة مختلفة. من الأفضل مناقشة هذه المتغيرات أثناء مرحلة تصميم العملية، لأنها تؤثر على أحجام الخزان واختيار المضخة وقدرة التبريد من البداية.
خطوة التبريد هي حيث يتم الفوز أو فقدان تناسق الدفعة. تظل المزرعة نشطة حتى يتم تبريد المنتج إلى أقل من 10 درجات مئوية تقريبًا، لذا فإن خطوة التبريد البطيئة تسمح للأس الهيدروجيني بالاستمرار في الانخفاض ويصبح الزبادي أكثر حمضية وأرق. تحدد معظم الوصفات نافذة عملية: التبريد من 42-43 درجة مئوية إلى أقل من 20 درجة مئوية خلال 30-60 دقيقة، ثم الانخفاض إلى 4 درجات مئوية للتخزين.
يجب أن يبدأ نظام التحكم في التبريد وفقًا لقيمة الرقم الهيدروجيني المقاسة، وليس على مؤقت ثابت، لأن نشاط الاستزراع يختلف باختلاف جودة الحليب الخام والجرعة البادئة. إن الخط الذي يربط التحكم في التخمير والتبريد بحالة المنتج الفعلية سيحتفظ بالحموضة المستهدفة بشكل أكثر موثوقية من الخط الذي يعمل وفقًا لجدول زمني محدد مسبقًا.
يتم تحديد السعة عادةً باللتر في الساعة على وحدة الحشو والأطنان المترية يوميًا في مزرعة الخزانات، ولكن عنق الزجاجة الحقيقي غالبًا ما يكون وقت التخمير. تتخمر الدفعة النموذجية لمدة 4-6 ساعات، ويستغرق التبريد والتعبئة وقتًا إضافيًا بعد ذلك. يمكن أن يكون عدد صهاريج التخمير أكثر أهمية من حجمها الإجمالي. باستخدام الخزانين، يمكن تبريد دفعة واحدة وتعبئتها بينما يتم حضانة الدفعة التالية، مما يبقي الحشو مشغولاً ويقصر الدورة اليومية. كما أن عدد وحدات SKU مهم أيضًا، لأن كل تغيير في النكهة أو التركيبة أو الثقافة يتطلب دورة تنظيف متوسطة.
قارن الموردين على أكثر من السعر. تحقق من درجة الفولاذ المقاوم للصدأ، والتشطيب السطحي للأجزاء الملامسة للمنتج، وتصميم أختام التحريك، لأن هذه العوامل تحدد نتائج التنظيف وعمر الخدمة. اطلب مراجع موثقة وتأكد من أن نظام التحكم يسجل بيانات درجة الحرارة ودرجة الحموضة والتنظيف لكل دفعة. ومن الجدير أيضًا أن نتساءل عما يمكن أن تنتجه نفس البنية التحتية لاحقًا؛ تستخدم العديد من مصانع الألبان قسمًا واحدًا لاستقبال الحليب والبسترة لتغذية كل من خط الزبادي ووحدة خط إنتاج الحليب المبستر مما يحسن العائد على الاستثمار الإجمالي.
بالنسبة لمصنع جديد، يحدد تخطيط العملية طول الأنابيب، وموضع خطوط إرجاع التنظيف المكاني (CIP)، وحجم الغرفة الباردة. المورد الذي يتحمل المسؤولية عن الهندسة وتكامل النظام يمكنه تنسيق تصميم المعدات والمرافق والتركيب بموجب عقد واحد. يؤدي ذلك إلى تقصير الجدول الزمني للمشروع وتجنب المشكلة الكلاسيكية المتمثلة في الخط الذي يعمل على الورق ولكن لا يمكن تنظيفه أو صيانته في المبنى الفعلي.
اتبع كل مشروع زبادي ناجح عملنا عليه نفس الترتيب: حدد معلمات المنتج أولاً، ثم صمم الخط حولها. ينتمي وقت التخمير، وملف التبريد، وتكرار التنظيف، وتنسيق التعبئة والتغليف إلى نظام واحد، ويجب اختيار المعدات لتتناسب مع هذا النظام بدلاً من تجميعها من كتالوجات منفصلة. إذا كنت تقارن التكوينات أو تخطط لسعة جديدة، فإن الخطوة العملية التالية هي مراجعة السعة الكاملة خط إنتاج تخمير الزبادي نظرة عامة ورسم خريطة للعملية الخاصة بك لذلك.

تفاصيل الاتصال
عنوان الإنتاج: رقم 9188، طريق تشوانان فنغ غونغ، منطقة فـِـنغ شيان، شنغهاي
عنوان المكتب: الغرفة 603، المبنى 57، رقم 260 طريق ماويوان، منطقة فنغشيان، شنغهاي
الهاتف: 86-18221904658
البريد الإلكتروني: [email protected]
رابط سريع

طلب عرض أسعار مخصص هل تحتاج إلى شيء خاص؟ نحن هنا للمساعدة.
 English
 русский
 Français
 Español
 عربى
 Indonesia