محتوى
يتم تعريف المعالجة UHT من خلال مجموعة معلمات بسيطة: يتم تسخين الحليب إلى 135-150 درجة مئوية، ويتم الاحتفاظ به لمدة 2-5 ثوان، ثم يتم تبريده بسرعة إلى درجة الحرارة المحيطة. والنتيجة هي منتج معقم تجاريًا يمكن تخزينه دون فتحه في درجة حرارة الغرفة لمدة تتراوح من 6 إلى 12 شهرًا، مقارنة بفترة الصلاحية المبردة التي تتراوح من 7 إلى 15 يومًا النموذجية للحليب المبستر HTST. يغير هذا الاختلاف المنطق الكامل لمصنع الألبان، بما في ذلك نصف قطر التوزيع، وشكل التعبئة والتغليف، وظروف المستودعات، والاعتماد على سلسلة التبريد.
ومع ذلك، فإن معاملات درجة الحرارة تصف النتيجة فقط، وليس التكلفة. تؤدي مرحلة UHT إلى تفاعلات ميلارد التي تسبب نكهة مطبوخة طفيفة، وفقدان جزئي للثيامين وفيتامين C، وتمسخ بروتين مصل اللبن الذي تعتمد شدته على شكل منحنى التسخين والتماسك والتبريد الكامل. التسخين البطيء يزيد من اللون البني. التبريد غير الكافي يزيد من التعرض للحرارة. ولذلك فإن خط المعالجة الحرارية UHT المصمم جيدًا لا يتعلق بالوصول إلى درجة الحرارة المستهدفة بقدر ما يتعلق بضمان أن كل قطرة من الحليب تواجه نفس التاريخ الحراري المدمج أثناء التدفق عبر النظام.
تقوم أنظمة UHT المباشرة بحقن بخار الطهي مباشرة في المنتج، مما يحقق ارتفاعًا سريعًا للغاية في درجة الحرارة والحد الأدنى من الحمل الحراري، وهو ما يناسب المنتجات التي يكون فيها الحفاظ على النكهة هو الأولوية. لكن الأنظمة المباشرة تتطلب بخارًا عالي الجودة، وضوابط معقدة لموازنة الضغط، واستثمارًا أوليًا أعلى. تقوم الأنظمة غير المباشرة بنقل الحرارة من خلال المبادلات الحرارية اللوحية أو الأنبوبية، مما يصل إلى معدلات استرداد الحرارة أعلى من 90% مع توفير تحكم أكثر سهولة وبرامج التنظيف المكاني (CIP) الأكثر بساطة. باستثناء مصانع الحليب الأبيض الكبيرة جدًا، فإن معظم خطوط UHT مبنية على التدفئة غير المباشرة.
في التكوين غير المباشر، يحدث التسخين المسبق والتسخين النهائي والتبريد ضمن نفس وحدات نقل الحرارة. تؤثر جودة تصميم هذه الحزمة بشكل مباشر على كفاءة التسخين، ومعدل التلوث، واستهلاك الطاقة. ولهذا السبب لا ينبغي أن يتوقف تقييم المعدات عند درجة حرارة التعقيم القصوى، بل يجب أن يركز على معدل التجديد العملي، وانخفاض الضغط، وقابلية التنظيف. انزلاق المبادل الحراري في ظل ظروف الإنتاج الحقيقية.
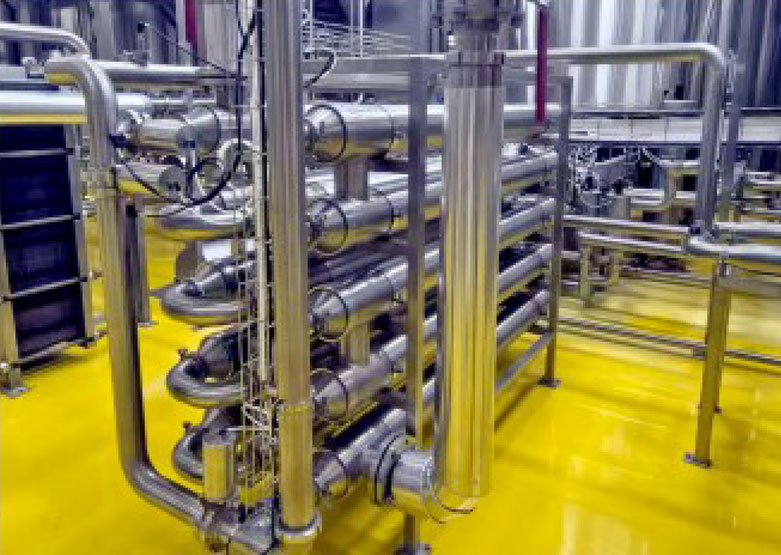 موردو جرافات المبادل الحراري، مصنع مخصص، الشركات المصنعة - شنغهاي يي يانغ Yi Yang Fluid Tech هي موردي جرافات المبادلات الحرارية، ومصنع جرافات المبادلات الحرارية المخصصة والمصنعين في الصين، وصف الوظيفة... عرض المنتج →
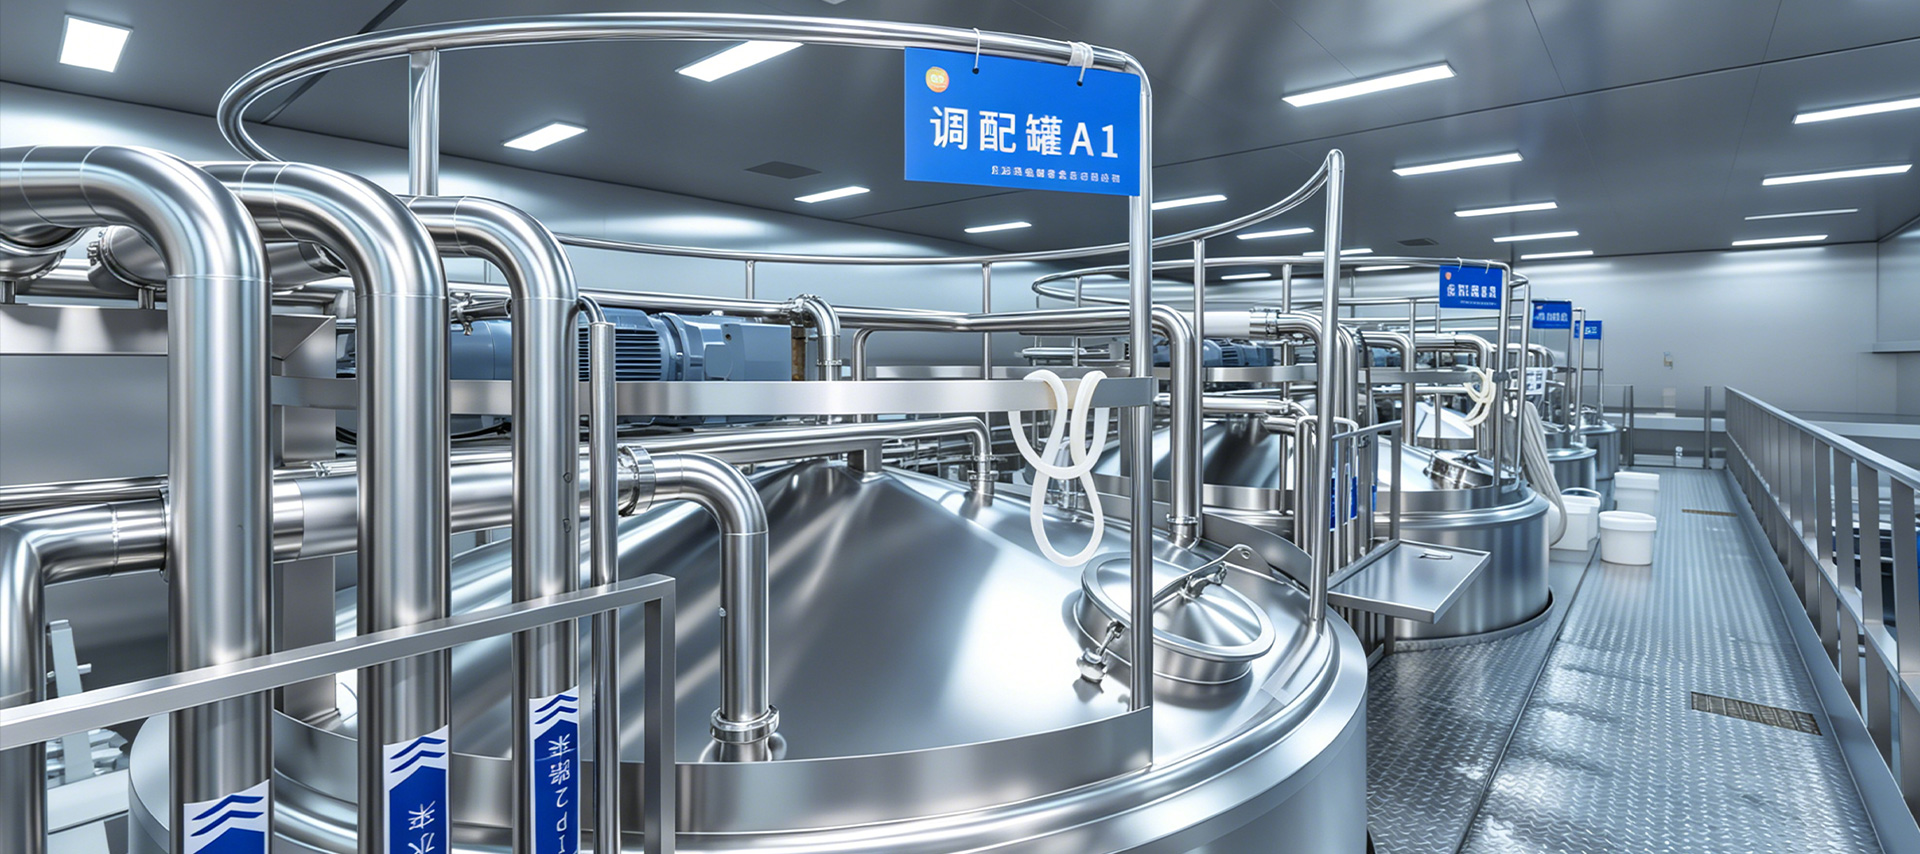
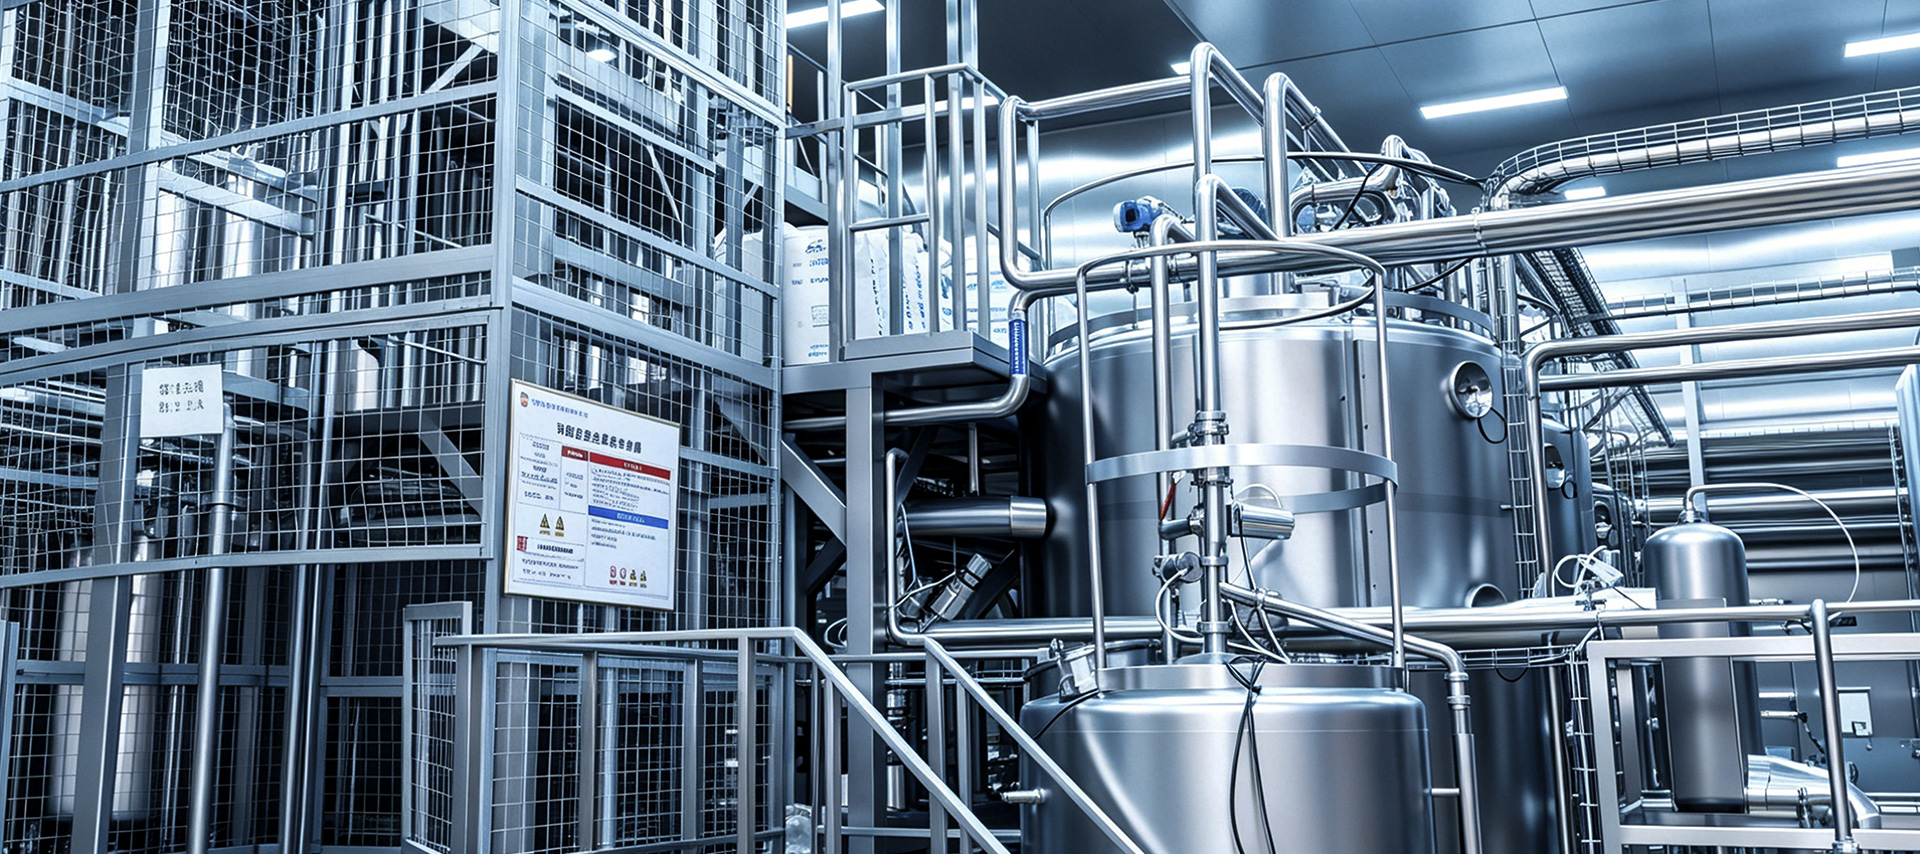
خط UHT ليس معقمًا مدمجًا مع حشو. إنها سلسلة من مراحل العملية المترابطة حيث تحدد جودة الإخراج لكل خطوة استقرار الخطوة التالية. يشتمل الخط الكامل عادةً على الوحدات التالية:
تركز العديد من المصانع اهتمامها على قسم المعالجة بالحرارة الفائقة (UHT)، ولكن عادةً ما يكون القيد الحقيقي للقدرة هو المنبع. إذا كان الحليب الخام يحتوي على عدد ميكروبات أولي مرتفع، فيمكن للإنزيمات المقاومة للحرارة أن تنجو من المعالجة بالحرارة الفائقة (UHT) وتستمر في تكسير الدهون والبروتين أثناء التخزين، مما يؤدي إلى تخثر الدم أو فقدان النكهات بعد أسابيع من ملئه. يؤدي الترشيح المناسب وتفريغ الغازات والتوحيد القياسي إلى تقليل العبء الواقع على جهاز التعقيم وكذلك الحد من الرواسب على أسطح نقل الحرارة.
وضع الخالطون يهم على قدم المساواة. عندما يتم إجراء التجانس قبل العلاج UHT، يتم تكرير كريات الدهون بلزوجة أقل ويتم تقليل ميل التعقيم للتلوث. إن جهاز التجانس المحدد بشكل خاطئ، على سبيل المثال مع عدم كفاية الضغط أو الختم السيئ، يسبب تراكم الدهون بعد التعقيم، ويصبح هذا العيب أكثر وضوحًا عندما يتم الاحتفاظ بالمنتج خارج سلسلة التبريد.
قسم UHT هو قلب عملية الخط. يتم تسخين الحليب بسرعة إلى درجة الحرارة المحددة، وتمريره عبر أنبوب احتجاز لفترة الإقامة المطلوبة، ثم يتم تبريده إلى ما دون 80 درجة مئوية. إذا انخفضت درجة الحرارة عن الحد الأدنى للعملية، فيجب أن يقوم صمام تحويل التدفق بإعادة توجيه المنتج غير المعقم تلقائيًا بحيث لا يصل أبدًا إلى مرحلة التعبئة.
لا تعتمد هذه الوظيفة على جهاز التعقيم نفسه فحسب، بل تعتمد أيضًا على الأجهزة ومجموعات الصمامات ومنطق التحكم. تقييم معدات نظام التعقيم لذلك يتطلب الأمر نظرة فاحصة على هامش تصميم أنبوب الإمساك، وكفاءة نقل الحرارة، ووقت استجابة المستشعر، وموثوقية نظام التحويل. تحدد هذه التفاصيل ما إذا كان الخط يمكنه الحفاظ على العقم التجاري في ظل ظروف الحليب الخام المتقلبة.
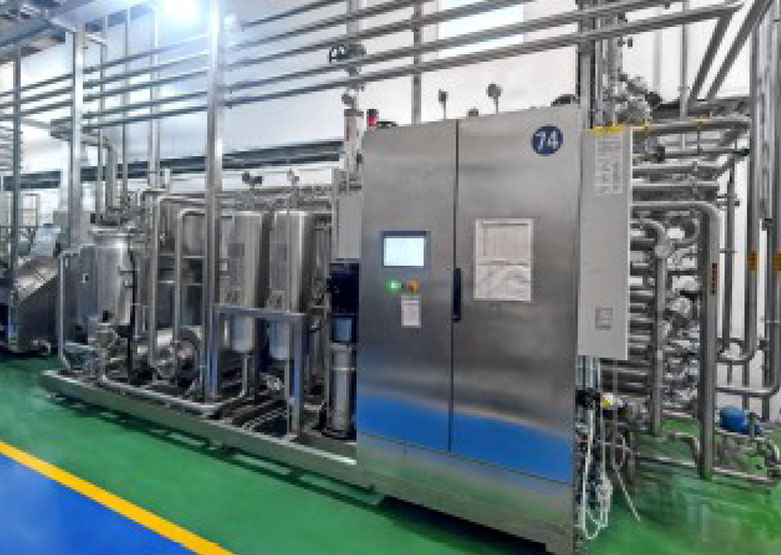 موردو معدات نظام التعقيم، مصنع مخصص، الشركات المصنعة - Shangh Yi Yang Fluid Tech هي موردي معدات نظام التعقيم، ومصنع معدات نظام التعقيم المخصص والمصنعين في الصين... عرض المنتج →
من السهل التقليل من أهمية دور التفريغ في خط UHT. يعمل الأكسجين المذاب في الحليب الخام على تسريع أكسدة الدهون وإنتاج نكهات قديمة، بينما يعطل الهواء المحبوس أجهزة قياس التدفق ودقة التعبئة. تعمل وحدة تفريغ الغاز على رفع درجة حرارة الحليب قليلًا لتقليل قابلية ذوبان الغاز، ثم تقوم بتطبيق التفريغ لإزالة الهواء وجزء من المركبات العطرية المتطايرة، مما يحسن ثبات نكهة المنتج النهائي.
في الخط المصمم بشكل صحيح، تمتص سعة التدفق قبل وبعد قسم UHT سلوك البدء والتوقف المتقطع للحشو. وبدون هذا المخزن المؤقت، فإن انقطاعات الملء تعيق بشكل مباشر سرعة التدفق ووقت الاحتفاظ في جهاز التعقيم، مما يخلق تباينًا مخفيًا لا يمكن لأي حلقة تحكم تصحيحه بالكامل.
يجب أن يبدأ اختيار الخط بسعة واقعية وخطة منتج، وليس بقائمة من الآلات. فقط بعد تحديد نطاق السعة، يمكن مطابقة طريقة التسخين ومنطقة التبادل الحراري وحجم الخزان العازل وسرعة الحشو بشكل متماسك. ويبين الجدول أدناه النطاقات المرجعية النموذجية.
| القدرة | نهج التدفئة النموذجي | اعتبارات |
|---|---|---|
| 1,000-3,000 لتر/ساعة | مبادل حراري لوحة غير مباشر | تصميم مدمج، انخفاض الطلب على الطاقة، ومناسب للإمدادات الإقليمية |
| 3,000-6,000 لتر/ساعة | التسريب غير المباشر أو البخاري | يتطلب خزانات عازلة أكبر ودورات CIP ذات كفاءة أعلى |
| 6,000-12,000 لتر/ساعة | ضخ البخار أو الأنظمة المختلطة | أتمتة كاملة، واستعادة الحرارة، وتنسيق التعبئة المستدام |
تضع جودة الحليب الخام حدًا صارمًا على مدة صلاحية UHT. أثناء تخطيط المشروع، يجب أن يتلقى المورد بيانات واضحة عن عدد الميكروبات، وعدد الخلايا الجسدية، واستقرار حرارة البروتين، لأن هذه القيم هي التي تحدد اختيار درجة حرارة التعقيم وضغط التجانس. يميل الحليب ذو الاستقرار الحراري الضعيف للبروتين إلى إتلاف أسطح التسخين بسرعة، مما يؤدي إلى تقصير وقت التشغيل المستمر وزيادة عدد دورات التنظيف.
في السوق الصينية المحلية، يتم تعبئة الحليب المعقم بشكل أساسي في أشكال من الطوب والوسائد المعقمة للتوزيع في البيئة المحيطة. عندما يتم التخطيط لتصدير الخط إلى جنوب شرق آسيا أو الشرق الأوسط أو أفريقيا، يجب مراجعة توافق مواد الحشو وتنسيق التعبئة وظروف المستودع مسبقًا. إذا كان نفس الخط سيتعامل أيضًا مع الحليب المنكه أو مشروبات الحليب، فيجب تصميم تسلسل التنظيف المكاني (CIP) لمنع التلوث المتبادل بين تغييرات المنتج.
بالنسبة للمصنع الذي يخدم السوق المحلية فقط وليس لديه حاجة للتوزيع المحيطي، فالأمر أبسط خط إنتاج الحليب المبستر غالبًا ما يكون خيار رأس المال الأكثر منطقية. تظهر القيمة الاقتصادية لتقنية UHT فقط عندما تكون مدة الصلاحية الطويلة والخدمات اللوجستية في درجة حرارة الغرفة جزءًا من نموذج الأعمال.
السبب الأكثر غير المتوقع لتوقف العمل في محطات UHT هو تلوث الأسطح الناقلة للحرارة. تترسب بروتينات الحليب وأملاح الكالسيوم على الجدار الساخن، مما يقلل تدريجيًا من كفاءة نقل الحرارة ويزيد من انخفاض الضغط حتى يتطلب النظام توقف التنظيف. الطريقة العملية للتحكم في التلوث هي من خلال درجة حرارة التسخين المسبق، وسرعة التدفق، وتركيبة الحليب الخام، وليس عن طريق تقصير فترة التنظيف ببساطة. يحافظ المبادل المصمم جيدًا على انخفاض الفرق في درجة حرارة الجدار إلى السائل بدرجة كافية لإبطاء الترسيب.
أكبر خطر على الجودة في خط UHT ليس داخل جهاز التعقيم ولكن في اتجاه مجرى النهر. يمكن أن تسمح فتحات الخزانات المعقمة، وأنظمة هواء الحشو، والحشيات عند وصلات الأنابيب بإعادة تلوث منتج معقم بالفعل. ونظرًا لأن هذا النوع من العيوب لا يظهر عادة إلا بعد عدة أسابيع من التخزين، فإن التحقيق يكون مكلفًا وغالبًا ما يتطلب التخلص من دفعات كبيرة. تعتمد الوقاية على تصميم القسم المعقم وعلى الصيانة المنضبطة لكل مكون مانع للتسرب.
التنظيف المنتظم هو الإجراء المضاد الأساسي ضد كل من التلوث وإعادة التلوث. يغطي برنامج التنظيف المكاني (CIP) الكامل مراحل الغسيل القلوية والحمضية بالإضافة إلى الشطف النهائي، ويجب أن يوفر معدل التدفق ودرجة الحرارة المطلوبة من خلال أنبوب التثبيت على وجه التحديد. بحجم مناسب نظام التنظيف CIP يقلل من الحاجة إلى التفكيك اليدوي ويقلل من فرصة الخطأ البشري.
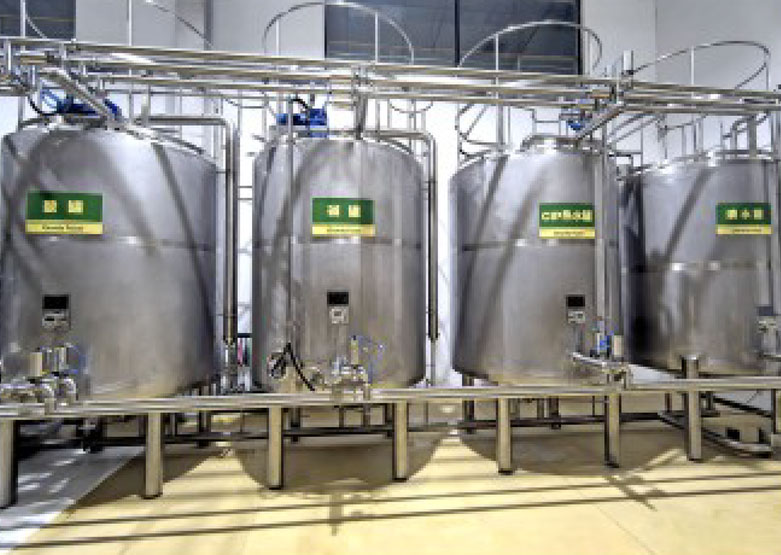 CIP موردي معدات نظام التنظيف، مصنع مخصص، الشركات المصنعة - Shangh Yi Yang Fluid Tech هي شركة موردة لمعدات نظام التنظيف CIP، ومصنع ومصنعي معدات نظام التنظيف CIP المخصص في الصين... عرض المنتج →
حتى مع وجود المعدات المناسبة، تحتاج معلمات CIP إلى التحقق والتحسين المستمر بناءً على ظروف الموقع. ال دعم الخدمات الفنية غالبًا ما يُحدث المورد ما بعد التشغيل، بما في ذلك التحقق من التنظيف وتشخيص الأخطاء وتدريب المشغلين، الفرق بين الخط الذي يعمل بشكل موثوق وخط الذي لا يصل أبدًا إلى إنتاجه الاسمي.
من الطبيعي أن يقوم المشترون بمقارنة الأسعار والعلامات التجارية للمعقمات والحشوات، لكن التصميم الهندسي حول تلك الآلات هو الذي يحدد ما إذا كان المصنع يعمل بالفعل أم لا. يجب أن تكون أحجام الخزانات، ومنحدرات الأنابيب، واختيار المضخة، وشبكات استعادة الحرارة، ومنطق الأتمتة، وشبكة أنابيب التنظيف المكاني (CIP) متوازنة كنظام واحد. يبدأ المورد الذي يتمتع بخبرة التكامل الكامل من حساب تدفق العملية ثم يختار المعدات التي تناسب هذا التدفق، بدلاً من تجميع الأجهزة الفردية من مصادر مختلفة.
هذا هو السبب العملية والتصميم الهندسي يجب أن تحمل القدرة نفس الوزن في تقييم الموردين مثل تسعير الأجهزة. تتضمن خطوط UHT نفقات رأسمالية كبيرة ولا تترك مجالًا كبيرًا للتعديل بعد التثبيت. يعد إعطاء أولوية متساوية لتصميم العمليات، ومطابقة المعدات، والتحقق من صحة التنظيف، ودعم ما بعد البيع أكثر أهمية من المساومة على أقل سعر لجهاز واحد.

تفاصيل الاتصال
عنوان الإنتاج: رقم 9188، طريق تشوانان فنغ غونغ، منطقة فـِـنغ شيان، شنغهاي
عنوان المكتب: الغرفة 603، المبنى 57، رقم 260 طريق ماويوان، منطقة فنغشيان، شنغهاي
الهاتف: 86-18221904658
البريد الإلكتروني: [email protected]
رابط سريع

طلب عرض أسعار مخصص هل تحتاج إلى شيء خاص؟ نحن هنا للمساعدة.
 English
 русский
 Français
 Español
 عربى
 Indonesia